
產(chǎn)品展示
產(chǎn)品搜索
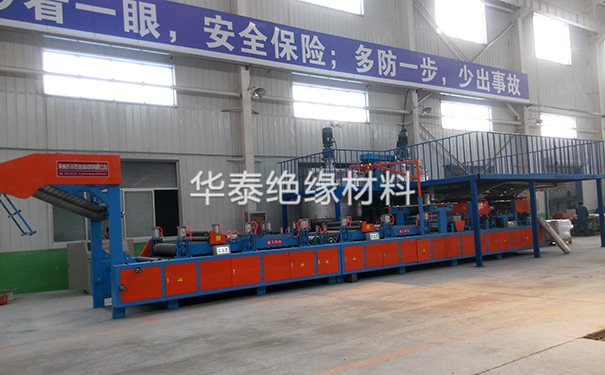
SMC片材機(jī)組如何應(yīng)對(duì)復(fù)雜工藝?
應(yīng)對(duì)復(fù)雜工藝的首要環(huán)節(jié)在于前期設(shè)計(jì)的合理性。在制品設(shè)計(jì)階段,應(yīng)盡量避免過(guò)于復(fù)雜的結(jié)構(gòu),以降低成型過(guò)程中的技術(shù)難度。在模具設(shè)計(jì)方面,需借助CAD/CAM技術(shù)進(jìn)行流道優(yōu)化,確保加料位置合理,使物料流動(dòng)阻力降至較低水平。同時(shí),針對(duì)復(fù)雜制品易產(chǎn)生氣泡的問(wèn)題,模具需具備良好的排氣設(shè)計(jì),如在分型面或型腔角落開(kāi)設(shè)排氣槽,甚至配合真空輔助排氣,從而有效消除氣泡隱患,保障制品成型質(zhì)量。
精確把控成型工藝參數(shù)
復(fù)雜工藝對(duì)溫度、壓力和時(shí)間等參數(shù)的協(xié)同控制提出了較高要求。擠出溫度通常需控制在120-160℃之間,過(guò)高會(huì)導(dǎo)致物料分解,過(guò)低則影響流動(dòng)性。模具溫度一般設(shè)定在80-120℃,以確保表面光潔度并防止變形。在加壓過(guò)程中,需遵循“低壓排氣、高壓成型”的原則,合模初期采用較低壓力讓樹(shù)脂緩慢流動(dòng)并排出空氣,隨后逐步提升壓力以確保樹(shù)脂充分浸潤(rùn)纖維。此外,還需根據(jù)制品厚度合理調(diào)整固化與保壓時(shí)間,保證制品完全固化。
強(qiáng)化材料預(yù)處理與配方選擇
優(yōu)質(zhì)的原材料是應(yīng)對(duì)復(fù)雜工藝的基礎(chǔ)。針對(duì)復(fù)雜形狀制品,可選用具有更好流動(dòng)性的SMC材料,或采用連續(xù)纖維增強(qiáng)的碳纖維SMC(CF-SMC)以提升力學(xué)性能。在成型前,對(duì)SMC片材進(jìn)行紅外預(yù)熱處理(如60℃-80℃),能夠顯著提高材料的流動(dòng)性,有利于成型深拉形制品。同時(shí),高精度的原料配比系統(tǒng)能確保每一批次材料成分均勻,獨(dú)特的浸漬裝置可使樹(shù)脂均勻包裹纖維,保證片材厚度與質(zhì)量的一致性。
引入自動(dòng)化與智能化控制系統(tǒng)
現(xiàn)代SMC片材機(jī)組通過(guò)引入自動(dòng)化和智能化技術(shù)來(lái)應(yīng)對(duì)復(fù)雜工藝的挑戰(zhàn)。采用雙壓機(jī)成型自動(dòng)線等自動(dòng)化生產(chǎn)線,能夠大幅提高生產(chǎn)效率和產(chǎn)品質(zhì)量的一致性。智能控制系統(tǒng)通過(guò)傳感器對(duì)生產(chǎn)過(guò)程進(jìn)行實(shí)時(shí)監(jiān)控,利用數(shù)據(jù)分析動(dòng)態(tài)調(diào)整生產(chǎn)參數(shù),有效減少人為操作失誤。此外,部分先進(jìn)產(chǎn)線還能在片材生產(chǎn)階段實(shí)時(shí)采集纖維取向等數(shù)據(jù),形成數(shù)字化模型,為下游復(fù)雜制品的模壓成型提供精準(zhǔn)的工藝指導(dǎo)。
完善設(shè)備硬件與日常維護(hù)
設(shè)備硬件的穩(wěn)定性是應(yīng)對(duì)復(fù)雜工藝的物質(zhì)保障。在關(guān)鍵部件上,螺桿與機(jī)筒可選用耐磨的雙金屬材質(zhì),以延長(zhǎng)使用壽命并提升片材均勻度;傳動(dòng)系統(tǒng)可采用變頻調(diào)速電機(jī)和同步帶傳動(dòng),以降低能耗、減少振動(dòng),使運(yùn)行更加平穩(wěn)。此外,制定嚴(yán)格的定期維護(hù)計(jì)劃,對(duì)機(jī)組各部件進(jìn)行檢查、清潔、潤(rùn)滑和緊固,能夠及時(shí)發(fā)現(xiàn)并處理潛在問(wèn)題,確保設(shè)備在應(yīng)對(duì)復(fù)雜工藝時(shí)始終保持穩(wěn)定運(yùn)行。