
SMC片材機組如何應對高能耗問題?
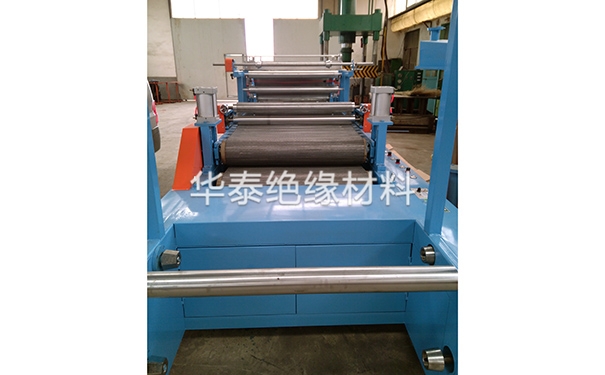
應對SMC片材機組的高能耗問題,可以從設備硬件改造、智能控制算法優化以及生產工藝升級三個核心維度入手:
一、 設備硬件與傳動系統改造
傳動系統升級:采用變頻調速電機替代傳統電機,實現按需調速,有效降低能耗;搭配高精度減速機以減少能量損失。此外,可使用同步帶傳動替代齒輪傳動,不僅運行平穩、噪音低,還能使傳動效率提高5%-10%。
溫控系統優化:采用分區溫控節能設計,較傳統機型可降低約15%的能耗。在熱壓成型環節,推薦使用180℃高溫加壓水溫機取代傳統導熱油爐。水溫機傳熱效率更高,能將模具預熱時間縮短30%以上,且控溫精度更高,長期運行能大幅節省介質費用和能耗。
氣動元件節能:在氣動控制系統中,引入高效節能元件(如雙級噴射器、自動泄漏檢測系統、低壓調節閥等),可顯著降低壓縮空氣的消耗,部分元件甚至能實現高達90%的節能效果。
二、 引入自適應優化算法與智能控制
動態溫控與熱量回收:傳統控制常采用“過加熱后強冷卻”的粗放模式,造成電能浪費。引入生產工藝參數自適應優化算法,可實時計算熔體焓值與剪切生熱量,動態調整加熱功率,充分利用螺桿摩擦熱維持熔融溫度。數據顯示,該算法可使加熱系統節電率達24.6%,冷卻水循環系統節電率達12.3%。
智能排產與碳管理:算法系統可根據峰谷電價策略智能規劃生產節奏,將高能耗工序安排在低谷電價時段以降低成本。同時,系統可實時監測碳排放,一旦超標自動觸發工藝參數優化,幫助企業降低碳足跡并獲取碳資產收益。
三、 工藝與材料層面的創新
采用高循環SMC材料:使用新型高循環SMC材料,通過優化樹脂體系與填料配比,降低材料的熱傳導閾值和固化反應溫度。這不僅能將單件成型周期縮短20%,還能使成型所需熱能下降約25%,從源頭上降低能耗與碳排放。
伺服驅動替代液壓:在生產線配置上,采用伺服驅動系統替代傳統液壓系統,能耗可降低約20%,且控制更精準。